
日本のスマートファクトリー市場規模は2025年に42億米ドルに達し、2034年までに92億米ドル、年平均成長率9.03%で拡大すると予測されています。矢野経済研究所の調査では、2024年度の工場デジタル化国内市場規模は1兆8,420億円に達し、自動車・半導体を中心に旺盛な投資が続いています。
しかし現場の実態は、数字ほど明るくありません。
ものづくり白書2025のデータによると、AIを本番環境で活用している日本企業はわずか9.9%にとどまり、65.6%が試行段階(PoC)で止まっています。「スマートファクトリー」という言葉は広く普及したにもかかわらず、多くの企業が「どのAI 技術を選ぶべきか」「どこから始めるべきか」「投資対効果をどう見積もるか」という実装段階の問いに答えられていないのが現状です。
その背景には、日本製造業が直面する複合的な構造課題があります。製造業白書2025によると、計画外の設備停止により年間売上の5〜15%もの機会損失が発生しています。製造業就業者数は2030年に向けて深刻な減少が続き、熟練技術者の高齢化・退職による「技術の空洞化」が現場を直撃しています。一方でグローバルサプライチェーンにおける品質トレーサビリティへの要求は強まり、OEM各社からのサプライヤー評価基準は年々厳しくなっています。
本記事では、こうした課題に正面から応えるAI技術を5つ厳選し、それぞれの仕組み・現場での効果・日本企業の導入事例・実装のステップ・失敗を防ぐポイントまで、実務担当者が活用できるレベルで解説します。
スマートファクトリーとは
スマートファクトリーの定義は、時代によって変化しています。初期の定義は「IoTで設備をネットワークに接続し、データを見える化した工場」でした。しかし2025年現在、スマートファクトリーが指す状態は大きく進化しています。経済産業省の「コネクテッド・インダストリーズ」構想で示されるように、現在のスマートファクトリーとは「データが工場全体を循環し、AIが分析・判断し、システムが自律的に最適化し続ける状態」です。ドイツ工学アカデミーが提唱するIndustry 4.0成熟度インデックス(レベル1〜6)に照らすと、日本企業の現在地が見えてきます。
|
成熟度レベル |
状態 |
日本企業の分布 |
|
レベル1〜2 |
設備のデジタル化・ネットワーク接続 |
約60〜70%がここ |
|
レベル3〜4 |
リアルタイム可視化・原因分析 |
最も投資が集中するゾーン(約20〜30%) |
|
レベル5〜6 |
AI予測・自律的な最適化 |
まだごく少数 |
ほとんどの日本企業がレベル2〜3にいる現状において、レベル4以上へ引き上げるための中核技術が、以下で解説する5つのAI技術です。
>>>関連記事:スマートファクトリー検査完全ガイド|導入効果・実装ステップ・AI活用まで徹底解説
AI 技術① AIビジョン検査:品質管理の構造的な限界を根本から解決
技術の概要
多くの製造現場で、品質管理の最後の砦は依然として「人の目」です。しかし、この構造には根本的な問題があります。
人による目視検査の精度は、最適な条件下でも60〜80%にとどまります。さらに厄介なのが「疲労による精度劣化」の問題です。繰り返しの目視作業では、集中力の低下が始まるのは約2時間後からで、1シフト内に不良検出率が20〜40%低下することがデータで確認されています。深夜シフト・繁忙期・新人研修中という現場が最もリスクの高いタイミングに、最も精度が低下するという矛盾が生まれます。
また、判定基準の「揺らぎ」も深刻です。同じ製品であっても、あるシフトでは不良と判断されるものが、別のシフトでは合格と判定されるケースは珍しくありません。この揺らぎは品質データの信頼性を損ない、根本原因分析やトレーサビリティ管理にも悪影響を与えます。
生産スループットの問題もあります。ライン速度が向上するにつれ、人による検査はボトルネックになります。「ライン速度を落として検査に合わせる」か「ライン速度を維持して検査カバレッジを減らす」かの二択を迫られ、どちらを選んでも生産性または品質のいずれかが犠牲になります。
AIビジョン検査の仕組み
AIビジョン検査は、産業用カメラで取得した製品の画像・映像データをディープラーニングで解析し、欠陥・異物・寸法ずれ・組立不良などをリアルタイムで検出する技術です。
従来のルールベース型画像処理では、「エッジの明るさがX以上なら不良」といった人間が設計したルールに基づいて判定を行っていました。このアプローチは、ルールで定義した欠陥しか検出できない、新しい欠陥パターンが出るたびにルールを追加する必要がある、という根本的な限界がありました。
AIビジョン検査では、良品・不良品の画像を学習させることで、複雑な欠陥パターンや微細な異常を自律的に検出できるようになります。人間が明示的にルールを定義しなくても、AIが判断基準を自ら獲得します。現代の先進的なAIビジョンシステムは、0.1mm以下の微細傷も検出でき、人間の目では見逃しやすいごくわずかな色ムラや表面の変化にも反応します。
現場での効果
検査精度の向上:AIビジョン検査システムは97〜99.5%の不良検出精度を達成しており、熟練検査員の60〜80%と比較して大幅に高い水準です。さらに重要なのは、この精度が24時間365日安定して維持されることです。疲労・気温・照明の微妙な変化・シフト交代による影響を受けません。
検査速度の飛躍的向上:先進的なシステムでは1時間あたり10,000点以上の部品を100ミリ秒未満で検査できます。建設業界の事例では、鉄筋継手の検査時間を5分から20〜30秒に短縮——約90%の時間削減を実現しました。繊維業界の事例では、目視検査する画像数を10分の1に削減しながら、確認漏れも減少させています。
人員と運用コストの削減:電子部品製造ラインへの導入事例では、検査ラインの人員を約2割削減しながら、安定した品質と歩留まり向上を同時に達成しました。AI外観検査システムの一般的な投資回収期間は1.5〜2.5年程度とされていますが、不良品の流出コスト(顧客クレーム・リコール・ブランド毀損)まで含めると、より短期での回収も十分可能です。
新製品立ち上げの効率化:新製品導入時に最も大きな恩恵を受けるのが「検査条件の再設定工数の削減」です。AIが微細傷まで高精度に判定できるため、新製品立ち上げ時の検査条件調整工数は従来の10分の1以下になったという事例があります。
日本企業の先行事例
ブリヂストンはAI画像認識による外観検査の自動化を導入し、生産性と品質の両面で革新を図っています。特に「熟練技能のデジタル化」というアプローチが注目されており、熟練検査員の判断ロジックをAIモデルに置き換えることで、グローバル拠点での品質標準化も実現しています。
オムロンは自社の草津工場・綾部工場をスマートファクトリーの実験場として活用し、生産ラインに流れる製品の品種をカメラが自動識別し、それに応じて設備の段取り替えを自動で行うシステムを稼働させています。多品種少量生産に柔軟に対応しながら高い生産性を維持しており、この実践で得た技術を顧客向けソリューションとして提供するモデルを確立しています。
実装のロードマップ
AIビジョン検査の成功には、正しい順序での実装が不可欠です。
フェーズ1:データ・環境の整備(1〜2ヶ月)
まず検査対象製品の良品・不良品画像の収集から始まります。最低でも各カテゴリ数百枚、理想は数千枚のサンプルが必要です。照明条件・カメラ設置位置・撮影角度を標準化し、一貫したデータ品質を確保します。
フェーズ2:PoC(概念実証)の実施(2〜3ヶ月)
実際の自社製品・自社の不良パターン・自社の照明環境でAIモデルを訓練し、性能を検証します。ベンチマークデータの精度は、実際の生産環境での性能を保証しません。PoC開始前に、検出率・誤検知率・処理速度の合否判定基準(Go/No-Go基準)を経営層と合意しておくことが重要です。
フェーズ3:ライン統合と本番展開(3〜6ヶ月)
PoC合格後、既存の生産ラインへの組み込みを行います。MESとの連携、不良品の自動排出機構との接続、アラートシステムの設定などを実装します。多くのシステムは既存ラインへの後付けが可能であり、ライン停止期間を最小化できます。
フェーズ4:継続的な改善(運用開始後)
AIモデルは運用を続けながら精度が向上します。新しい不良パターンが発生した場合は追加学習を行い、製品バリエーションの追加にも対応します。
AI技術② 予知保全:「壊れてから直す」から「壊れる前に防ぐ」へ
技術の概要
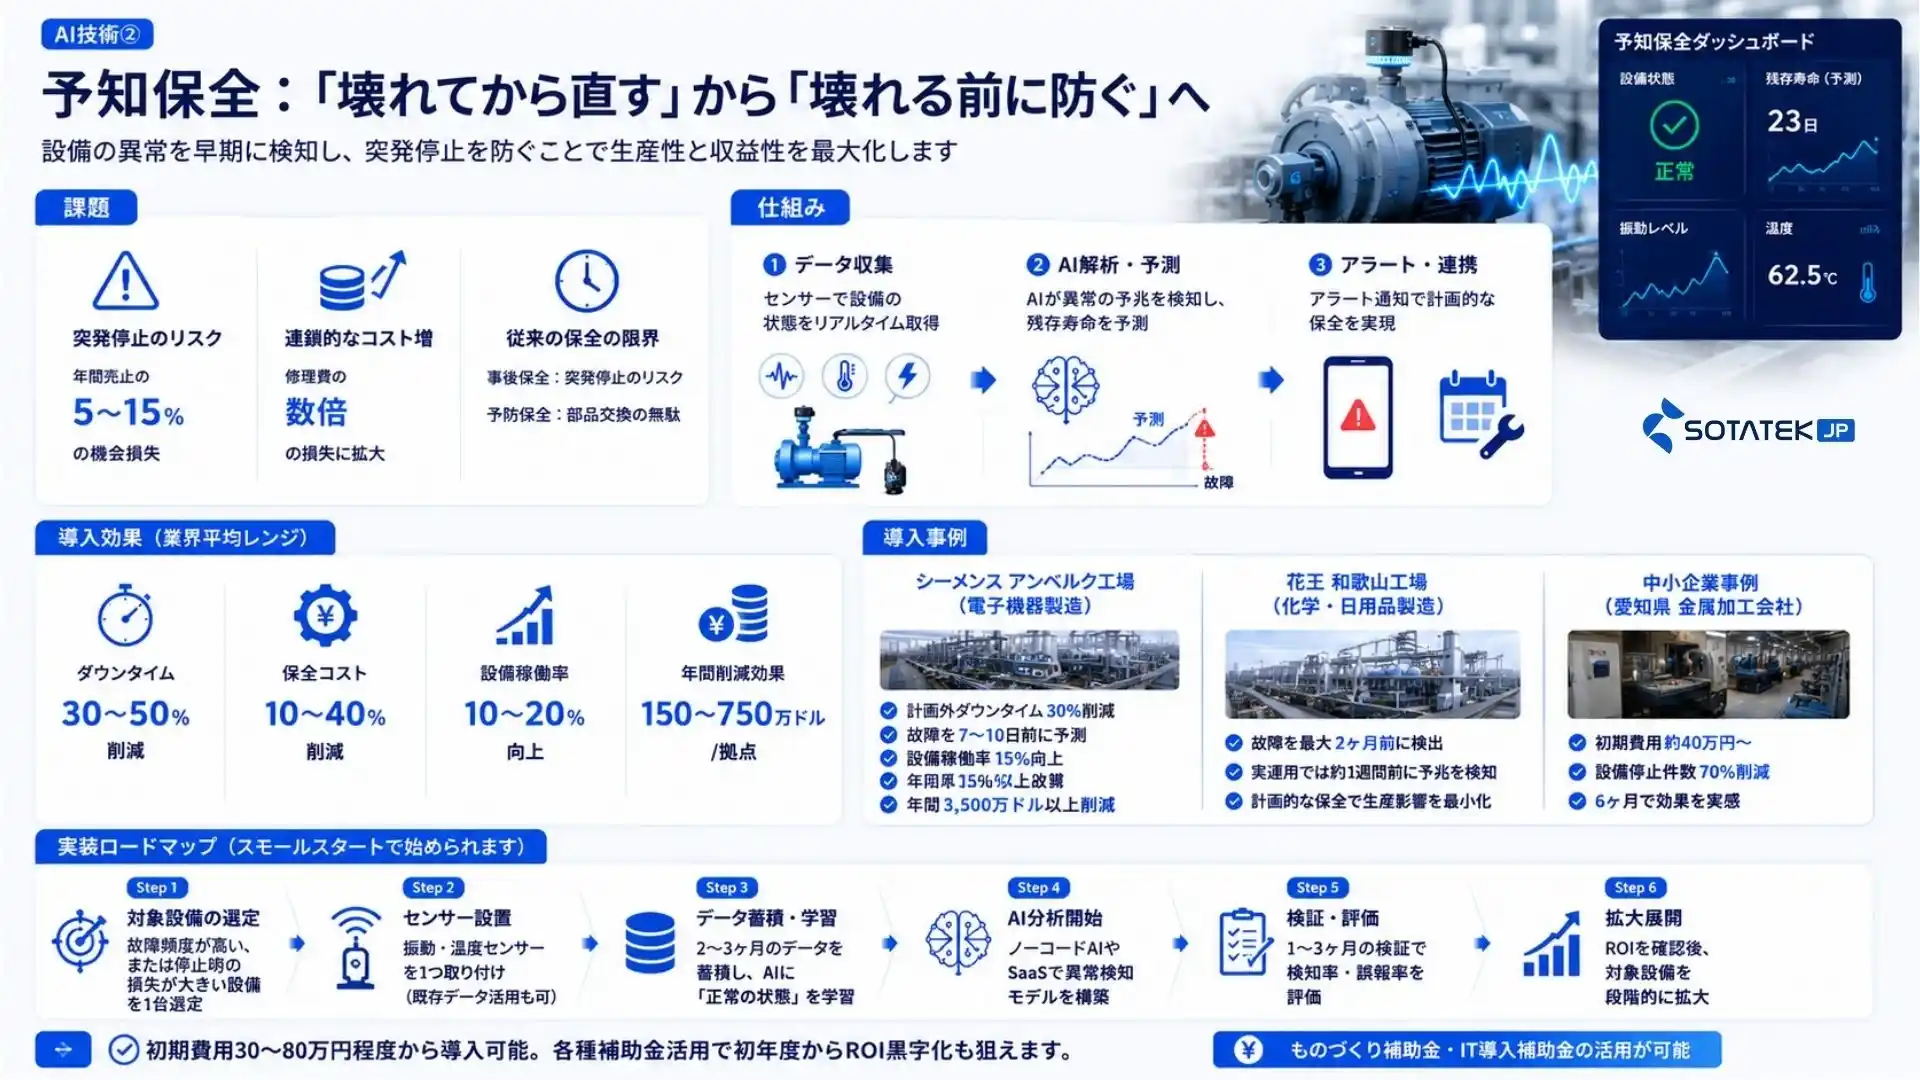
製造業において、設備の突発的な故障による生産停止は経営直結のリスクです。製造業白書2025によると、計画外の設備停止により年間売上の5〜15%もの機会損失が発生しています。中規模工場でも、1回の突発停止による損失は平均50〜200万円に達します。
しかしコストはそれだけではありません。突発停止は連鎖的な損失を生みます。納期遅延による顧客信頼の損傷、緊急調達のための部品コストの跳ね上がり、残業・人員追加投入のための人件費増加、サプライチェーン全体への影響——これらを合算すると、直接的な修理費用の数倍になるケースも珍しくありません。
従来の保全手法には2つの選択肢がありました。「壊れてから直す(事後保全)」と「一定期間ごとに点検・交換する(予防保全)」です。しかし事後保全は突発停止のリスクを排除できず、予防保全はまだ使える部品を早期に交換するコストの無駄が生じます。予知保全は、この二つの限界を同時に解決します。
予知保全の仕組み
予知保全は3つの要素で構成されます。
① センサーによるリアルタイムデータ収集
設備に振動センサー・温度センサー・電流センサー・音響センサーなどを設置し、稼働状態を継続的に収集します。設備には、故障の直前だけでなく、その前段階で必ず何らかの変化が現れます。振動の微細な変動、温度の緩やかな上昇、音の変化——これらは人間の感覚では気づきにくくても、センサーとAIなら捉えられます。
② AIによる異常パターンの学習と検知
正常稼働時のデータをAIに学習させることで、「何が正常か」のモデルを構築します。その後、リアルタイムデータが正常パターンから逸脱し始めると、AIが異常の予兆として検知します。時系列予測モデルは「あと何日で閾値を超えるか」という残存寿命(RUL: Remaining Useful Life)の予測も可能です。
③ アラートと保全計画への連携
AIが異常の予兆を検知すると、保全担当者にアラートが届きます。計画的に停止するタイミングを決め、必要な部品を事前調達し、生産スケジュールに影響の少ないタイミングで保全作業を実施できます。
現場での効果
予知保全の導入効果として、業界横断的に確認されているレンジがあります。Deloitteおよびアナリスト各社の集計によると、ダウンタイム30〜50%削減・保全コスト10〜40%削減・1拠点あたり年間150〜750万ドルの削減効果が報告されています。
シーメンス アンベルク工場(電子機器製造)の事例は最も包括的なデータが公開されています。10,000台以上の製造装置にセンサーを設置しAIでリアルタイム監視した結果、計画外ダウンタイムが30%削減、設備故障を7〜10日前に予測、設備稼働率が15%向上、不良率は60%以上改善、年間3,500万ドル以上のコスト削減を達成しました。
花王(化学・日用品製造)の和歌山工場では、複数の製品を同じ設備で切り替えながら製造するバッチプロセスに対し、多変量時系列分析AIを導入。製品ごとに運転パターンが異なるという困難な条件下でも、故障を最大2ヶ月前に検出することに成功しました。実運用では約1週間前の段階で予兆を捉え、生産スケジュールに合わせた計画的な保全が可能になっています。
国内中小企業の事例も参考になります。愛知県の金属加工会社(従業員45名)では、CNCマシニングセンタのスピンドルモーターに振動センサー1個を取り付けてAIサービスに接続。初期費用は設置工事込みで約40万円。導入から6ヶ月後に設備停止件数を70%削減しました。自動車部品工場での別の事例では、突発故障を80%削減したというデータも公開されています。
実装のロードマップ
予知保全は大企業専用の技術ではありません。月数万円からスタートできるSaaS型サービスが整備され、中小製造業でも「突発停止ゼロ」が現実的な目標になっています。
スモールスタートの基本手順は以下の通りです。
Step 1 最も故障頻度が高い設備、または止まった時の損失が最も大きい設備を1台選定する
Step 2 振動センサーまたは温度センサーを1つ取り付ける(既存PLCデータが使える場合はセンサー不要なケースもある)
Step 3 稼働データを2〜3ヶ月蓄積し、AIに「正常の状態」を学習させる。この期間は「いつも通り動かす」だけでよい
Step 4 ノーコードAIやSaaS型ツールでAI分析を開始し、異常検知モデルを構築する
Step 5 1〜3ヶ月の検証期間を設け、検知率(目安:90%以上)と誤報率(目安:5%以下)を評価する
Step 6 ROIが確認できたら、対象設備を段階的に拡大する
初期費用30〜80万円程度から始められ、ものづくり補助金・IT導入補助金を活用すれば初年度からROI黒字化も狙えます。
AIビジョン検査との組み合わせで相乗効果
予知保全とAIビジョン検査は、組み合わせることで効果が倍増します。
例えば、工具の摩耗が進むと寸法ドリフトが発生し、製品に微細なバリが現れ始めます。AIビジョン検査がこの変化を早期に検出し、そのシグナルを予知保全システムが参照することで、工具交換の最適タイミングを高精度で特定できます。品質データが設備保全の意思決定に直接組み込まれる「統合型スマートファクトリー」の姿がここにあります。
|
設備状態の変化 |
AI検査が検出する品質シグナル |
連動する保全アクション |
|
工具摩耗の進行 |
寸法ドリフト、バリ発生、表面不整 |
工具校正・交換タイミングの特定 |
|
軸受の劣化 |
表面仕上げのばらつき、振動関連不良 |
軸受点検・交換 |
|
位置ずれの発生 |
組立エラー、位置決め偏差 |
アライメント修正 |
|
熱管理の不良 |
コーティング不均一、密着不良 |
冷却システム点検 |
|
コンベアの摩耗 |
製品ハンドリングダメージ |
コンベア保全・調整 |
|
電気系統の不安定 |
バッチ間の断続的な品質ばらつき |
電気系統診断 |
AI技術③ デジタルツイン:「試してから動かす」工場の実現
技術の概要
デジタルツインは、しばしば「工場の3Dモデル」として紹介されますが、その本質はそこにありません。
本来のデジタルツインとは、物理的な工場・設備・生産プロセスの精密な仮想コピーが、リアルタイムのデータと連動して常に更新され続ける状態のことです。センサーが収集した実際の稼働データが仮想モデルに反映され、仮想モデルでの分析・シミュレーション結果が現実の意思決定に戻ってくる——この双方向の循環がデジタルツインの核心です。
Siemensは2025年のSPS展示会において、デジタルツインを「可視化のためのモデル」ではなく、物理法則を取り込んだ運用改善のためのツールとして位置づけています。この定義の転換が、デジタルツインの価値を根本から変えています。
デジタルツイン市場は急速に拡大しており、グローバル市場は2026年に約340億ドル(約5兆円)に達し、2034年までに約3,848億ドル規模へ成長する見通しです(CAGR 35.4%)。Gartnerは2026年を「デジタルツインがキャズムを超える年」と位置づけています。
製造現場での3つの主要活用領域
① 生産ライン設計・新製品立ち上げへの活用
従来の生産ライン設計では、実際に設備を置いてみなければ問題がわからないことが多く、大規模な試行錯誤が不可避でした。デジタルツインを活用すると、仮想空間で生産ラインのレイアウト・設備配置・作業者動線を設計し、実際に物を動かす前に問題を発見・修正できます。
新製品立ち上げでは特に効果が顕著です。日本の製造業において、新製品の立ち上げ時に発生するリワーク・手直し・検査条件の再設定は莫大なコストと時間を消費します。仮想ラインで先に検証することで、実機での試行回数を大幅に削減できます。Rockwell Automationの事例では、デジタルツインによる仮想検証を通じて開発期間の短縮と製造リスクの大幅な低減を実現しています。
② 経営判断・投資判断への活用
デジタルツインの真価の一つは、「数億円規模の投資判断をリスクなしに検証できる」点にあります。新工場建設・生産ライン増設・設備入れ替えといった大きな意思決定を、仮想空間でシミュレーションし、生産能力・コスト・ROIを事前に検証できます。「設備を入れてみたらボトルネックが別の場所に移った」という失敗を防ぐことができます。
③ サプライチェーン最適化への活用
ロート製薬では、原材料調達から小売まで一気通貫でデータを連携させ、需要変動に応じた最適な生産計画を立案できるシステムを構築しています。在庫コストの削減と欠品防止を両立させるこのアプローチは、デジタルツインとAI需要予測を組み合わせた好例です。
サントリーでは、調達・製造・出荷をデジタルツインでトレースして品質管理を行っています。工程をまたいだトレーサビリティが確保されることで、何か問題が発生した際の原因特定が劇的に早くなります。
実装における現実的なアプローチ
デジタルツインは「一気にやらない」ことが成功の前提です。全体の完全なデジタル化を最初から目指すと、投資が膨大になり、ROIが見えにくくなります。
実務的には以下の段階的アプローチを推奨します。
入口(最小投資):特定の生産ライン1本のデジタル化から開始。既存のMESデータとIoTセンサーデータを活用した可視化から始める。
中段(価値の明確化):単一ラインの予知保全・品質予測に適用し、ROIを定量化する。このフェーズでの成果が、次フェーズへの経営層の承認を得やすくします。
高度化(本格展開):サプライチェーン全体のデジタル化・複数拠点への展開・AIとの深い統合へと進む。
日本企業の多くは現在「入口」段階にあり、次の「中段」への移行が急務となっています。
AI技術④ 需要予測・生産計画AI:「感と経験」をデータに置き換える
技術の概要
製造業における生産計画の精度は、収益性に直結します。しかし多くの企業では、生産計画の立案は依然として「担当者の感と経験」に大きく依存しています。
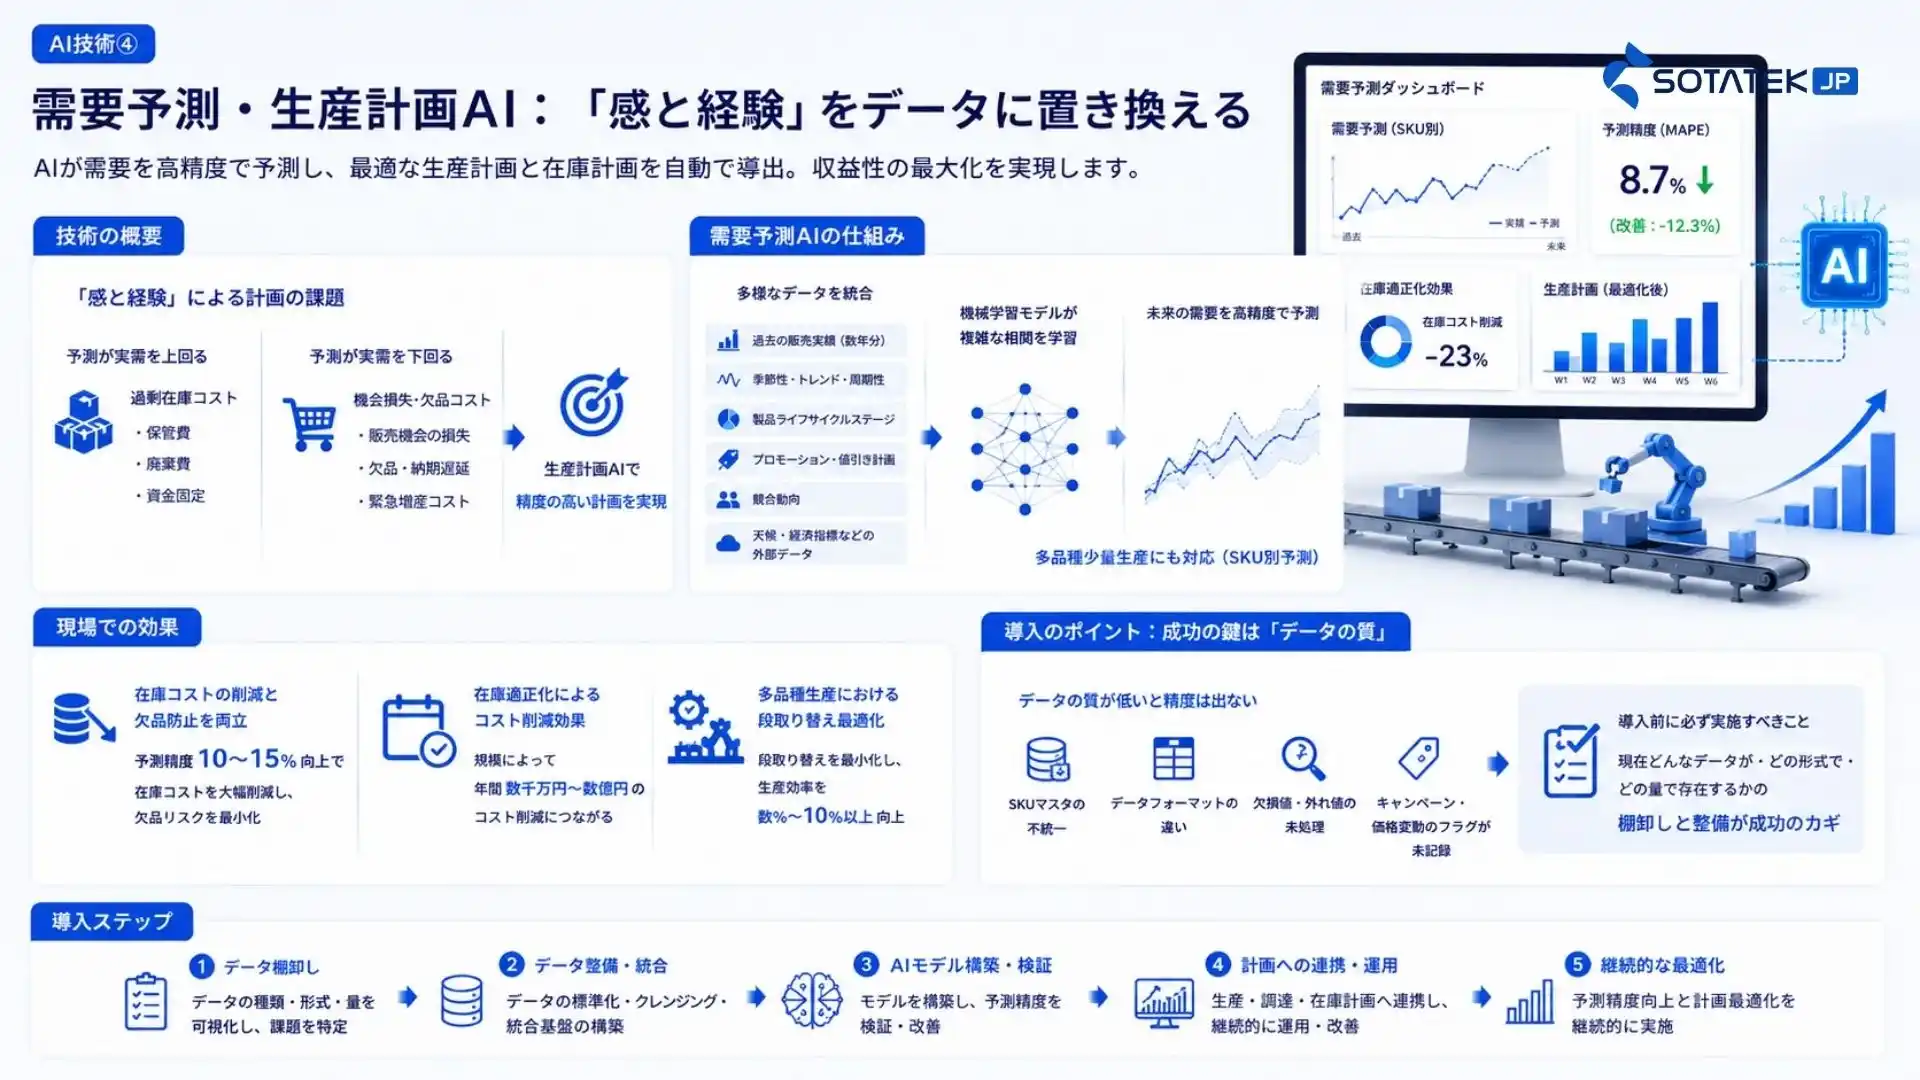
需要予測の精度が低い状態で生産計画を立てると、二つの方向のコストが生まれます。予測が実需を上回った場合の過剰在庫コスト(保管費・廃棄費・資金固定)と、予測が実需を下回った場合の機会損失・欠品・緊急増産コストです。日本の製造業において在庫最適化は長年の課題であり、多くの企業が需要予測精度の低さを根本原因として抱えています。
生産計画AIはこの問題に正面から挑みます。
需要予測AIの仕組み
AI需要予測は、複数の要素を同時に分析することで人間の予測を大きく精度で上回ります。分析対象には、過去の販売実績(数年分)、季節性・トレンド・周期性、製品ライフサイクルステージ、プロモーション・値引き計画の影響、競合動向、天候・経済指標などの外部データが含まれます。
機械学習モデルは、これらの複数変数間の複雑な相関関係を自動的に学習し、未来の需要パターンを予測します。特に「多品種少量生産」という日本製造業の主要な生産形態に対し、SKUごとのきめ細かな予測が可能である点が重要です。
現場での効果
需要予測精度が10〜15%向上するだけで、在庫コストの大幅な削減と欠品防止を両立できます。在庫適正化の効果は、規模によって年間数千万円から数億円のコスト削減につながります。
ライオンでは、適正在庫に向けた社内横断プロジェクトでAI需要予測を活用し、在庫コストの大幅削減と欠品防止を両立させました。こうした事例では、AIが需要予測を行うだけでなく、予測結果を生産計画・調達計画・在庫計画へ自動反映させる「エンドツーエンドの計画連携」が効果を最大化させています。
多品種生産における段取り替えの最適化も重要な効果です。AIが生産スケジュールを最適化することで、製品切り替えのシーケンスを最小限の段取り替えで実現するルートを自動で導出します。段取り替えコストが大きい鍛造・成形・塗装などの工程では、このだけで数%から10%以上の生産効率向上が見込めます。
導入のポイント
需要予測AIで最も重要な成功要因は、AIのアルゴリズムではなく「データの質」です。
以下のような課題を抱えた状態でAIを導入しても、精度は出ません。SKUマスタの不統一・販売チャネル間でのデータフォーマットの違い・欠損値や外れ値の未処理・過去のキャンペーン・価格変動のフラグが記録されていない状態。
AI導入の前に、必ず「現在どんなデータが・どの形式で・どの量で存在するか」の棚卸しと整備を行うことが、需要予測AIの成功を左右する最大のポイントです。
AI技術⑤ 生成AI・自然言語AIによるナレッジ管理:技術継承問題を解決
技術の概要
日本の製造業が最も深刻な課題の一つとして挙げるのが「技術継承問題」です。熟練技術者・検査員・保全担当者の大量退職が現実に迫る中、長年現場で培われた「暗黙知」をいかに組織に残すかが急務となっています。
「あの人がいなくなったら、この設備の調整ができる人間がいなくなる」「トラブルシューティングのノウハウが、一部の人の頭の中にしか存在しない」——こうした声は、多くの製造現場で日常的に聞かれます。
製造業白書2025においても、技術人材の不足と技能継承は最重要課題として位置づけられており、AIを使った解決策への期待が高まっています。
生成AIによるナレッジ管理の仕組み
この課題に対するAI 技術が、LLM(大規模言語モデル)とRAG(検索拡張生成)を組み合わせたナレッジ管理システムです。
仕組みを簡単に説明すると、社内に蓄積されている設備マニュアル・過去のトラブルシューティング記録・作業手順書・品質判定基準・熟練者へのインタビュー記録などを、AIが検索・参照できる形で整備します。その上にChatGPTのような自然言語インターフェースを被せることで、作業者が日本語で「この設備が止まった時はどう対処するか」と質問するだけで、関連するナレッジが即座に提示されます。
これが従来の「マニュアル検索」と根本的に異なるのは、AIが文脈を理解して回答を生成する点です。「○○装置の振動が異常で、温度も高い場合の対処法」という複合的な質問に対しても、複数のドキュメントをまたいで関連情報を組み合わせた回答が返ってきます。
汎用的な生成AIをそのまま製造現場に使うと「ハルシネーション(もっともらしいが間違った情報の生成)」のリスクがあります。製造現場での誤操作は重大事故につながりかねないため、このリスクは絶対に排除しなければなりません。RAGアーキテクチャでは、AIが回答を生成する際の情報源を「自社の承認済みドキュメントのみ」に限定します。インターネット上の情報を参照せず、自社のナレッジベースからのみ回答を生成するため、現場での安全性が確保されます。
現場での効果
ブリヂストンでは、熟練者の動きや判断基準をセンサーやAIでデータ化・形式知化し、他の作業員や海外拠点でも同等の品質を再現できるシステムの開発を進めています。この「暗黙知の形式知化」は、技術継承問題への最も根本的な解決策です。
新人作業員の習熟期間の短縮も大きな効果です。従来は、ベテランに「背中を見て覚える」という時間のかかる育成が必要でした。AIナレッジシステムがあれば、新人が作業中に疑問を持った瞬間に、その場で回答を得られます。「AIがこの設備を警告した理由」をベテランが解説するOJTと組み合わせることで、若手保全員の育成ツールとしても機能します。
多言語対応の面でも効果があります。グローバル拠点への展開において、各国語でのナレッジ共有が可能になり、品質標準の国際的な統一が実現します。
導入のポイント
製造現場での生成AI活用において、最も注意すべきは導入の「範囲の定義」です。
生成AI(LLM)は「テキスト生成・情報検索・文書要約」には強みを発揮しますが、製造プロセスの直接制御・精密な数値予測には不向きです。「人間の作業を補助するドキュメント・コミュニケーション系の効率化」という用途に特化して導入することが、現実的な価値を生み出す近道です。
具体的に効果が出やすい用途は以下の通りです。作業手順書・保全記録・提案書の下書き生成、社内技術文書・過去の保全記録の検索補助、新人向けQ&A対応(社内ナレッジへの質問)、設備仕様書・取扱説明書の要約——これらは投資対効果が高く、リスクも低い出発点となります。
5つのAI 技術の統合:スマートファクトリーは「つながってこそ」価値を生む
5つのAI技術を個別に導入しても、それぞれが独立したサイロとして機能するだけでは、スマートファクトリーとは呼べません。真の価値は、これらの技術がデータで結ばれ、相互に補完し合う「統合されたシステム」として機能した時に生まれます。
以下は、5技術が統合された工場でのデータフローの例です。
- AIビジョン検査が生産ライン上でリアルタイムに全数検査を実施し、不良の種類・発生位置・頻度を記録する
- 不良パターンの変化を予知保全システムが参照し、特定設備の劣化との相関を検出。保全タイミングをアラートで通知する
- デジタルツインが検査データと設備データを統合し、品質問題の根本原因をシミュレーションで特定する
- 品質トレンドと設備稼働予測を需要予測・生産計画AIが考慮し、最適な生産スケジュールと在庫計画を自動立案する
- 上記すべての情報がAIナレッジシステムに蓄積され、作業者が自然言語でアクセスできる知識ベースとなる
この統合の中核に位置するのが、品質データのリアルタイム可視化です。AIビジョン検査が工場内に「品質データの血流」を作り出し、他の4つの技術がその血流に栄養を供給・受け取ることで、工場全体が自律的に最適化し続けるシステムが完成します。
日本の製造業向け優先度マトリックス
すべての技術を一度に導入しようとする試みは、失敗への近道です。PoC止まりになる最大の原因は「優先順位のなさ」と「Go/No-Go基準の曖昧さ」にあります。
以下のマトリックスを参考に、自社の課題と現在地に応じた投資の優先順位を決めてください。
|
優先度 |
AI 技術 |
推奨する企業の条件 |
投資規模の目安 |
投資回収期間の目安 |
|
★★★ 最優先 |
AIビジョン検査 |
不良品流出・リワーク・検査人件費が課題 |
300万〜1,500万円 |
6〜18ヶ月 |
|
★★★ 最優先 |
予知保全 |
設備の突発停止が月1回以上、停止損失が大きい |
40万〜300万円(スモールスタート) |
6〜18ヶ月 |
|
★★ 重要 |
需要予測・生産計画AI |
在庫過多・欠品・段取り替えコストが課題 |
200万〜1,000万円 |
12〜24ヶ月 |
|
★★ 重要 |
生成AI・ナレッジ管理 |
技術継承問題・熟練者の退職リスクが深刻 |
100万〜500万円 |
12〜24ヶ月 |
|
★ 将来投資 |
デジタルツイン |
上記技術の基盤が整い、工場全体最適化を目指す段階 |
1,000万〜数億円 |
24〜48ヶ月 |
PoCを成功させるための3つの原則
原則1:「最もリスクが大きい1点」から始める
AIビジョン検査なら「不良品流出で最もクレームが発生しているライン」、予知保全なら「止まると最も損失が大きい設備1台」——最初の成功事例を作ることが、社内の理解と次フェーズへの投資承認につながります。
原則2:Go/No-Go基準をPoC前に合意する
「検出率XX%以上、誤検知率XX%以下を達成したら本番化する」という数値基準を、PoC開始前に経営層と合意しておきます。基準を曖昧にした結果、PoCで止まる事例が圧倒的多数です。
原則3:現場を巻き込む
技術導入と人材育成を別プロジェクトにしないことが定着の鍵です。PoC段階から現場のキーパーソン(熟練検査員・保全担当者)を巻き込み、「AIが自分たちの仕事を奪う」ではなく「AIが自分たちのスキルをより活かせるようにする」という共通認識を作ることが、長期的な成功を支えます。
SotaVision:AIビジョン検査からスマートファクトリー全体へ
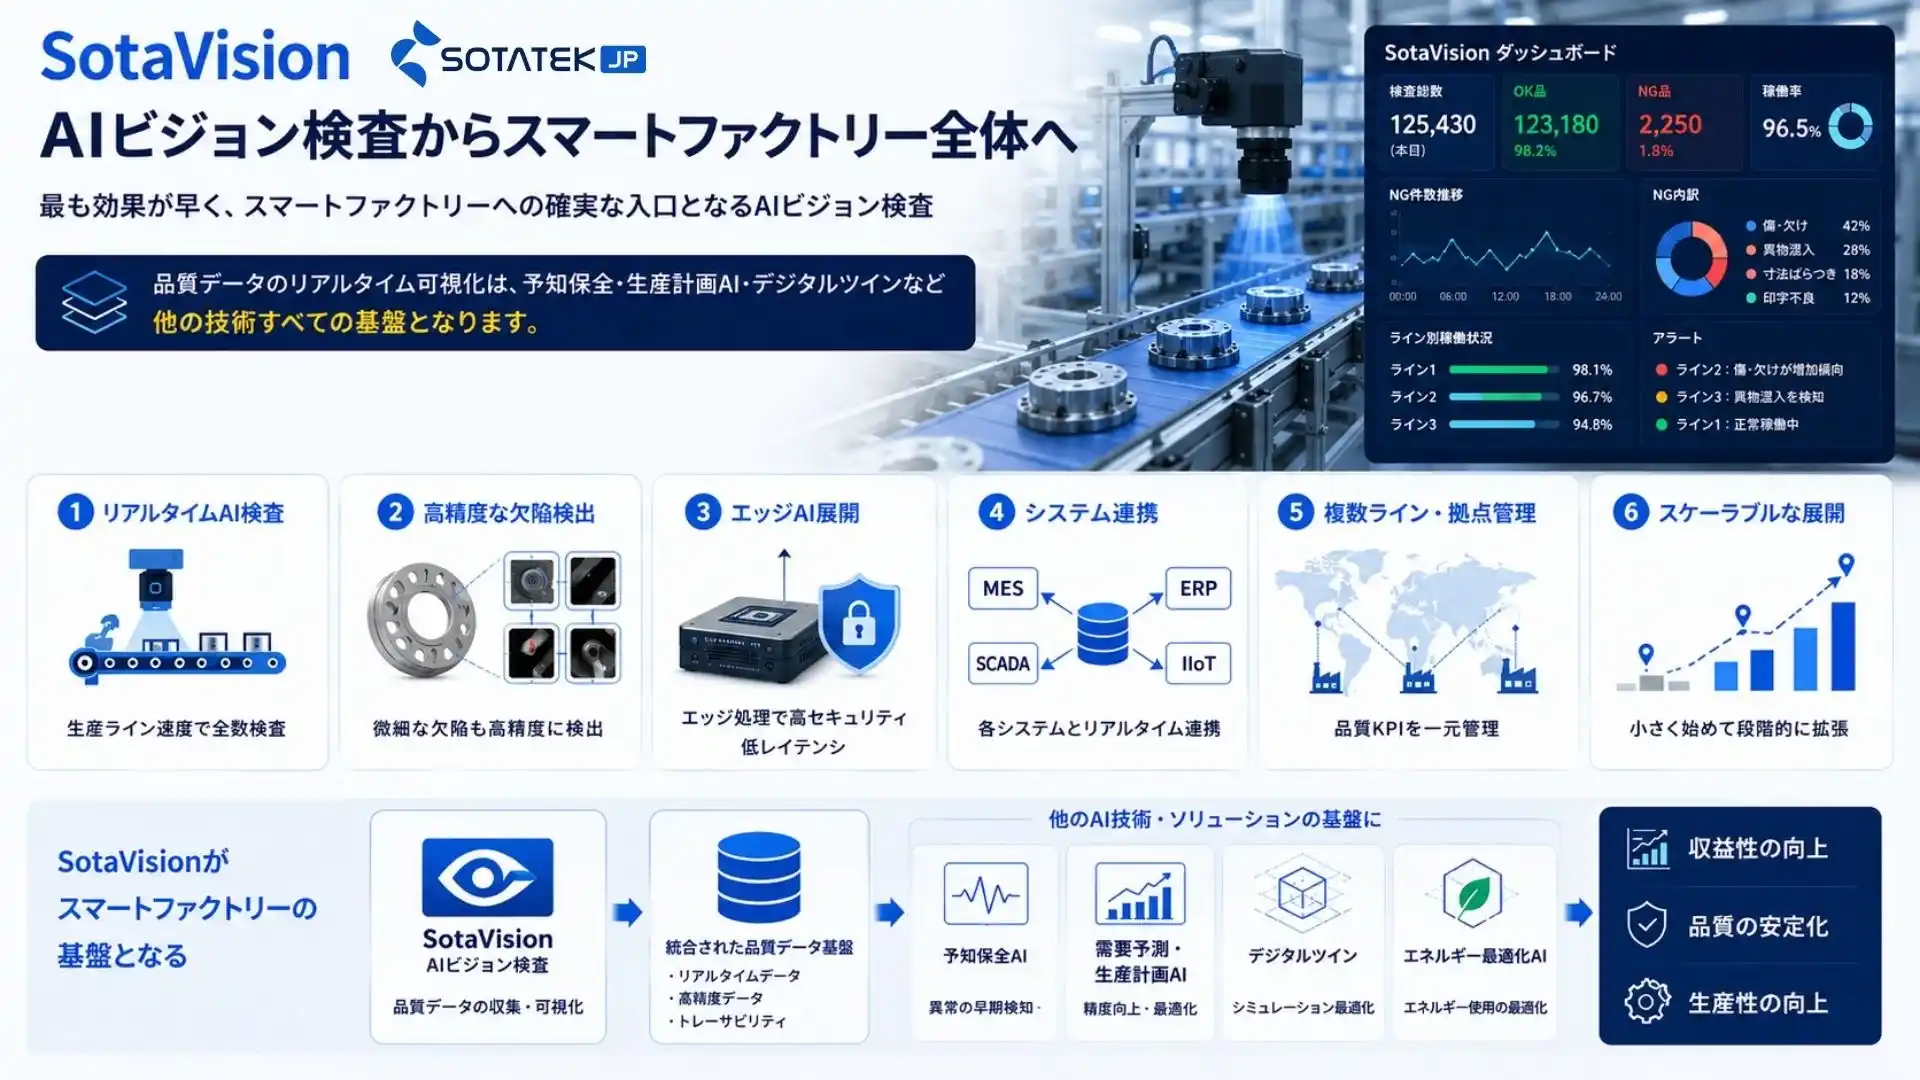
5つのAI 技術の中で、最も導入効果が早く現れ、かつスマートファクトリーへの確実な入口として機能するのがAIビジョン検査です。品質データのリアルタイム可視化は、予知保全・生産計画AI・デジタルツインなど他の技術すべての基盤となります。
SotaVisionは、SotaTekが開発した製造現場向けAI外観検査プラットフォームです。単なる欠陥検出ツールにとどまらず、検査データを工場全体の品質インテリジェンスへと転換する設計になっています。
リアルタイムAI検査
生産ライン速度でのリアルタイム全数検査を実現します。スループットを落とすことなく継続的な品質モニタリングが可能で、検査ボトルネックが解消されます。
高精度な欠陥検出
表面欠陥・組立確認・寸法ばらつき・包装品質・印字確認など、多様な検査要件に対応します。人間では検出困難な微細な異常も高精度に識別します。
エッジAI展開による高セキュリティ・低レイテンシ
データを工場外に送出することなく、施設内のエッジコンピューティングで処理します。クラウド依存がなく、ネットワーク障害時も安定稼働し、機密データのセキュリティも確保されます。
MES・ERP・SCADA・IIoTとのネイティブ統合
検査結果がリアルタイムで他の製造システムに流れ込みます。品質データが生産管理・在庫管理・保全管理と連動し、工場全体のデータエコシステムが形成されます。
複数ライン・複数拠点の集中管理
シフト・生産ライン・工場をまたいだ品質KPIをリアルタイムダッシュボードで一元管理できます。経営層から現場まで、異なる粒度の情報が適切に共有されます。
スケーラブルな展開モデル
単一の検査ポイントから開始し、段階的に工場全体へ拡張できます。最初のPoCの成果を確認してから投資を拡大できるため、リスクを抑えた導入が可能です。
SotaTek Japanは東京・大阪・福岡に拠点を構え、11年以上のAI・エンタープライズシステム統合の実績をもとに、PoC設計から本番展開・運用まで一貫して支援します。日本語での密なコミュニケーションと、日本の製造業の商習慣・品質基準への深い理解が、SotaTek Japanが東南アジアと日本の製造業者から選ばれる理由です。
よくある質問(FAQ)
スマートファクトリーとは何ですか?
スマートファクトリーとは、AIやIoT、クラウドなどのデジタル技術を活用し、生産設備や製造データをリアルタイムで収集・分析することで、生産性や品質、安全性を向上させる次世代型の工場です。
スマートファクトリーではどのようなAI 技術が活用されていますか?
代表的な技術には、AI外観検査、予知保全、生産計画最適化、AIエージェント、品質データ分析などがあります。これらを組み合わせることで、製造現場の効率化や品質向上を実現できます。
AI外観検査はどのような製造現場に適していますか?
電子部品、自動車、食品、医療機器など、高い品質管理が求められる製造現場で幅広く活用されています。傷や異物、部品の欠損などを高精度で検出できるため、目視検査の負担軽減にもつながります。
スマートファクトリーの導入で期待できる効果は何ですか?
品質の安定化、生産性の向上、不良率の低減、設備停止リスクの削減、人手不足への対応などが期待できます。また、データに基づいた継続的な改善活動(PDCA)の実現にも役立ちます。
スマートファクトリー導入を成功させるために重要なことは何ですか?
AI 技術だけでなく、既存設備やMES・ERPなどのシステムとの連携、現場に適した運用設計、継続的なデータ活用が重要です。小規模なPoCから始め、効果を確認しながら段階的に展開することが成功につながります。
まとめ
スマートファクトリーは「一度に完成させるもの」ではありません。AIビジョン検査・予知保全・デジタルツイン・需要予測AI・生成AIナレッジ管理——これら5つの技術を、自社の課題と成熟度に合わせて段階的に積み上げていくことが、持続可能なスマートファクトリーへの道です。
重要なのは、最初の1つを「正しく動かす」ことです。そこで得た品質データ・運用知見・ROIの実績が、次の技術への投資判断を支えます。
スマートファクトリーへの第一歩として、AIビジョン検査の導入をご検討の方は、ぜひSotaTek JapanのSotaVisionにお問い合わせください。