
日本の製造業は今、二重の構造的課題に直面しています。ひとつは労働力不足の加速です。製造業の就業者数は2023年に1,055万人、2024年には1,046万人とわずかに減少しており、その傾向は今後さらに深刻化する見通しです。みずほリサーチ・テクノロジーズの試算によると、2030年時点の人手不足は約700万人規模に達すると推計されており、製造現場における熟練検査員の確保は一段と難しくなっています。
もうひとつは品質管理の複雑化です。製品バリエーションの増加、ライン速度の向上、多品種少量生産への対応が求められる現在、従来の目視検査プロセスは設計上の前提条件を超えた運用を強いられています。こうした背景から注目されているのが、Vision AI(コンピュータビジョンAI)を活用した自動外観検査です。日本のマシンビジョン市場は2024年に29.3億ドルに達し、2033年には107億ドルへ、年平均成長率13.8%で拡大すると予測されています。製造業のDX推進において、Vision AIは今や選択肢ではなく、競争力維持のための必須投資となりつつあります。
本記事では、Vision AIとは何か、目視検査が抱える構造的な限界を整理したうえで、Vision AIが日本の製造現場にもたらす具体的な価値と、導入時に押さえるべきポイントを解説します。
Vision AIとは?
Vision AIとは、カメラやセンサーから取得した画像・映像データをAIが解析し、物体認識・異常検知・品質判定などを自動的に行う技術です。
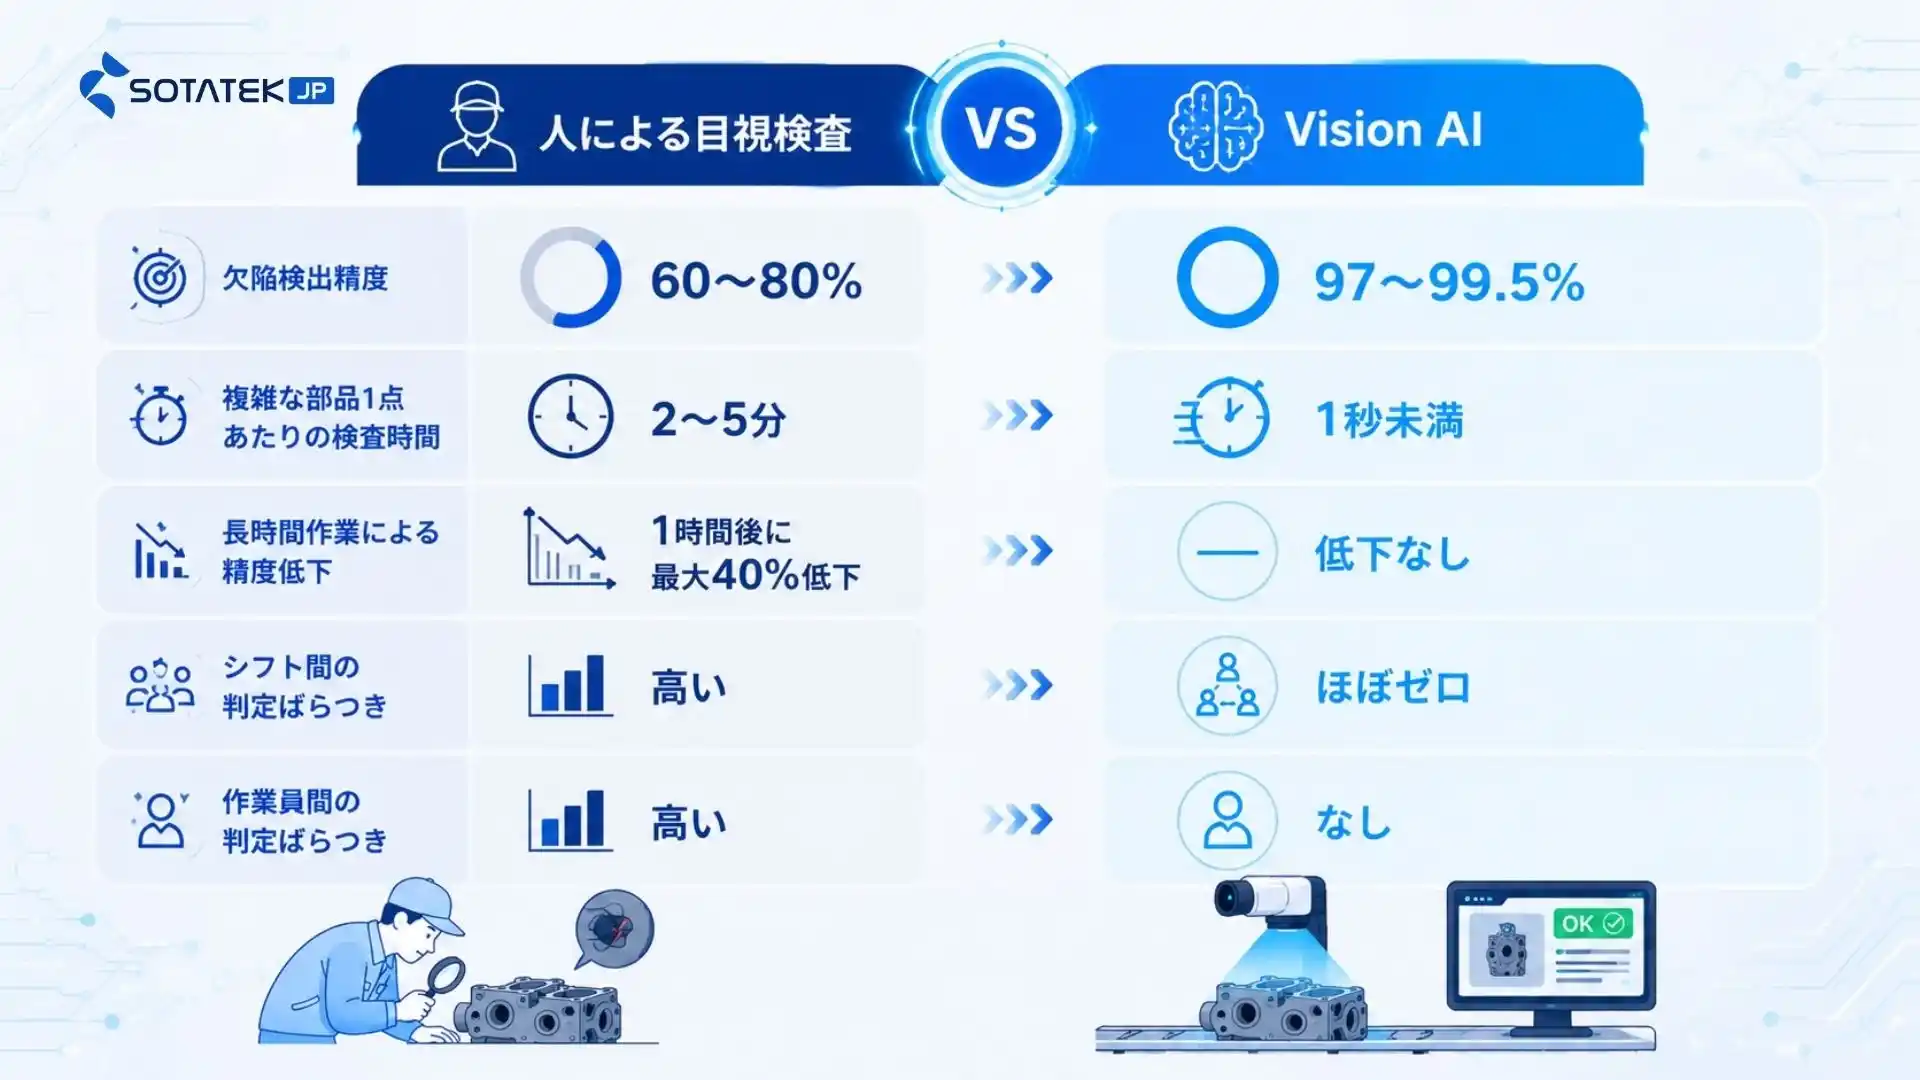
従来のルールベース型画像処理では対応が難しかった複雑な欠陥や微細な異常も、機械学習・ディープラーニング技術を活用することで高精度に検出できます。現在の先進的なAIビジョンシステムは97〜99.5%の欠陥検出精度を達成しており、これは人間の検査員の60〜80%と比較して大幅に高い水準です。また、人間の検査精度が繰り返し作業の最初の1時間以内に25〜40%低下するのに対し、AIシステムは24時間365日この精度を劣化なく維持します。
製造業では主に以下の用途で活用されています。
- 外観検査・欠陥検出
- 異物混入検知
- ラベル・印字確認
- 組立状態の確認
- 寸法測定
- 生産工程モニタリング
スマートファクトリー実現を支える中核技術として、多くの製造企業が導入を進めています。
目視検査のスケーラビリティ課題
品質判定の属人化
目視検査は人間の判断に依存するため、判定結果に個人差が生じることは避けられません。検査品質は、検査員の経験やスキルだけでなく、疲労度や作業環境、照明条件、生産目標によるプレッシャーなどさまざまな要因の影響を受けます。そのため、同じ製品であっても、担当する検査員やシフトによって判定結果が異なることがあります。
実際、調査によると、同じ欠陥に対して検査員同士がその深刻度について合意できる確率は55〜70%程度にとどまるとされています。
こうした判定基準のばらつきは、不良分類の精度低下だけでなく、品質データの信頼性や根本原因分析の精度にも影響を及ぼします。また、トレーサビリティや品質改善活動に必要なデータの一貫性を損なう要因にもなります。
検査能力と生産スループットのギャップ
製造ラインの高速化が進む一方で、人による検査能力には物理的な限界があります。生産量が増加すると、多くの工場は「検査工程に合わせてライン速度を落とす」か、「ライン速度を維持する代わりに検査範囲を縮小する」かという難しい選択を迫られます。
しかし、どちらの選択肢も理想的とはいえません。前者では生産効率が低下し、後者では品質リスクが高まります。その結果、仕掛品在庫の増加やリワーク工数の拡大、出荷遅延、不良品流出といった問題が発生しやすくなります。こうした課題は物流や生産計画の問題として認識されることもありますが、その根本原因が検査工程にあるケースは少なくありません。
不良品質コストの増加
品質管理にかかるコストは、人件費だけではありません。米国品質学会(ASQ)によると、不良品質コストは製造業の年間売上高の15〜20%に達する場合があります。
その内訳には、
- リワーク費用
- 廃棄コスト
- 出荷遅延による損失
- 顧客クレーム対応
- 品質監査対応
などが含まれます。さらに、研究によっては、目視検査では実際の生産環境において欠陥の20〜30%を見逃す可能性があることも指摘されています。こうした見逃しは単発の問題ではなく、再加工や返品対応、顧客満足度の低下といった形で積み重なり、企業全体の収益性に大きな影響を与えます。
検査体制拡張の限界
検査需要の増加に対応するため、QCチームの増員を選択する企業も少なくありません。しかし、この方法は一時的な対処にはなっても、根本的な解決策とは言えません。
検査員を増やせば検査能力は向上しますが、その一方で採用コストや教育コスト、管理負担も増加します。また、新人教育には時間がかかり、検査基準を全員に浸透させることも容易ではありません。さらに、日本では製造業における若年就業者数が過去約20年間で125万人減少しており、熟練検査員の確保は年々難しくなっています。組織規模が大きくなるほど、シフト間やライン間での判定基準の統一も困難になり、品質の一貫性を維持するための負担はさらに増大します。
つまり、目視検査は生産量の増加に合わせて線形的に人員を増やさなければならない一方で、品質の安定性は必ずしも向上しません。これこそが、目視検査が本質的にスケールしにくい最大の理由なのです。
Vision AIが品質管理にもたらす変革
一貫した品質基準をすべてのシフト・ラインに適用:Vision AIは、事前に定義された基準に基づいてすべての製品を均一に評価します。疲労・集中力低下・シフト差・経験差の影響を受けません。その結果、不良分類の標準化・品質データの信頼性向上・トレーサビリティの強化・根本原因分析の精度向上を実現できます。2024年の調査では、AIは最適な条件下で作業するエキスパート検査員と比較して37%多くの重要な欠陥を検出しました。熟練者であっても、AIはより多くの欠陥を発見できることが実証されています。
リアルタイム検査によるスループット向上:Vision AIは生産ライン上でリアルタイムに画像解析を実行します。現在のAIビジョン検査システムは、1時間あたり10,000点以上の部品を100ミリ秒未満の推論速度で検査できます。製品がラインを流れる間に検査が完了するため、ライン停止の削減・品質承認時間の短縮・スループット向上につながります。また24時間稼働が可能なため、高稼働工場でも安定した品質検査を維持できます。
スケーラブルな品質管理体制構築:目視検査ではライン数の増加に比例して検査員も増員する必要があります。一方でVision AIは、一度構築した検査モデルを複数ラインや複数工場へ展開できます。マッキンゼーの調査では、AIを活用した品質管理によって不良率を最大50%削減し、品質関連コストを最大30%削減した事例が報告されています。また、AIビジョン検査システムを導入した製造業者の間では、欠陥37%削減・顧客クレーム85%減少・3年間ROI374%、平均7〜8ヶ月での投資回収という結果が記録されています。
日本の製造現場におけるVision AI導入事例
日本の製造業では、人手不足や品質要求の高度化を背景に、AI活用が急速に進んでいます。特に品質管理や検査工程ではVision AIの導入が拡大しており、生産効率向上や品質の標準化につながる成果が報告されています。また、検査領域に限らず、生産管理や業務効率化においてもAIの活用が広がっています。
自動車部品メーカー:AI外観検査で検出率95%を達成
日本の自動車部品メーカーでは、AIを活用した外観検査システムの導入により、欠陥検出率95%を達成し、検査工程にかかる人件費を約30%削減しました。従来の目視検査では見逃しが発生していた微細な表面欠陥や塗装ムラも、AIによる画像解析によって安定して検出できるようになり、品質の均一化とリワーク削減に貢献しています。これは、Vision AIが品質管理の高度化に直接的な効果をもたらした代表的な事例の一つです。
HACARUS:大型ダイカスト部品検査の自動化
京都のAI企業HACARUSは、大型ダイカスト部品向けのVision AI検査ソリューションを開発しています。同社は「Manufacturing World Nagoya 2024」において、三菱電機の産業用ロボット「MELFA FRシリーズ」と連携した検査自動化システムを発表しました。
大型部品の検査は従来、人による確認に大きく依存していましたが、Vision AIの活用により検査品質の標準化と省人化が可能になっています。こうした国内スタートアップの取り組みは、日本市場におけるVision AI導入の広がりを示しています。
パナソニック コネクト:全社規模でAI活用を推進
品質検査とは異なる領域ですが、パナソニック コネクトは生成AIを全社的に導入し、社員約12,400人の業務効率化を推進しています。その結果、年間約18万6,000時間の業務時間削減を実現したと報告されています。
この事例は、AIが単なる実験的な技術ではなく、企業全体の生産性向上を支える基盤技術として活用され始めていることを示しています。
横河電機:AIによるプラント運転最適化
横河電機は石油化学プラントにおいてAIを活用した運転最適化を推進し、35日間の連続自動運転を実現しました。AIが温度や圧力、流量などの膨大なセンサーデータをリアルタイムで分析し、最適な運転条件を維持することで、エネルギー効率の向上と品質の安定化を実現しています。
Vision AIの活用事例ではありませんが、製造業におけるAI活用が検査工程だけでなく、生産プロセス全体へと拡大していることを示す代表例といえます。
>>>関連記事:【完全版】製造業における人工知能(AI):基礎・市場動向・活用事例を徹底解説!
Vision AI導入前に確認すべきポイント
Vision AIは品質管理の高度化に大きな効果をもたらしますが、導入効果を最大化するためには事前準備が欠かせません。単にAIモデルを導入するだけではなく、自社の課題や既存システムとの適合性、運用体制まで含めて検討することが重要です。
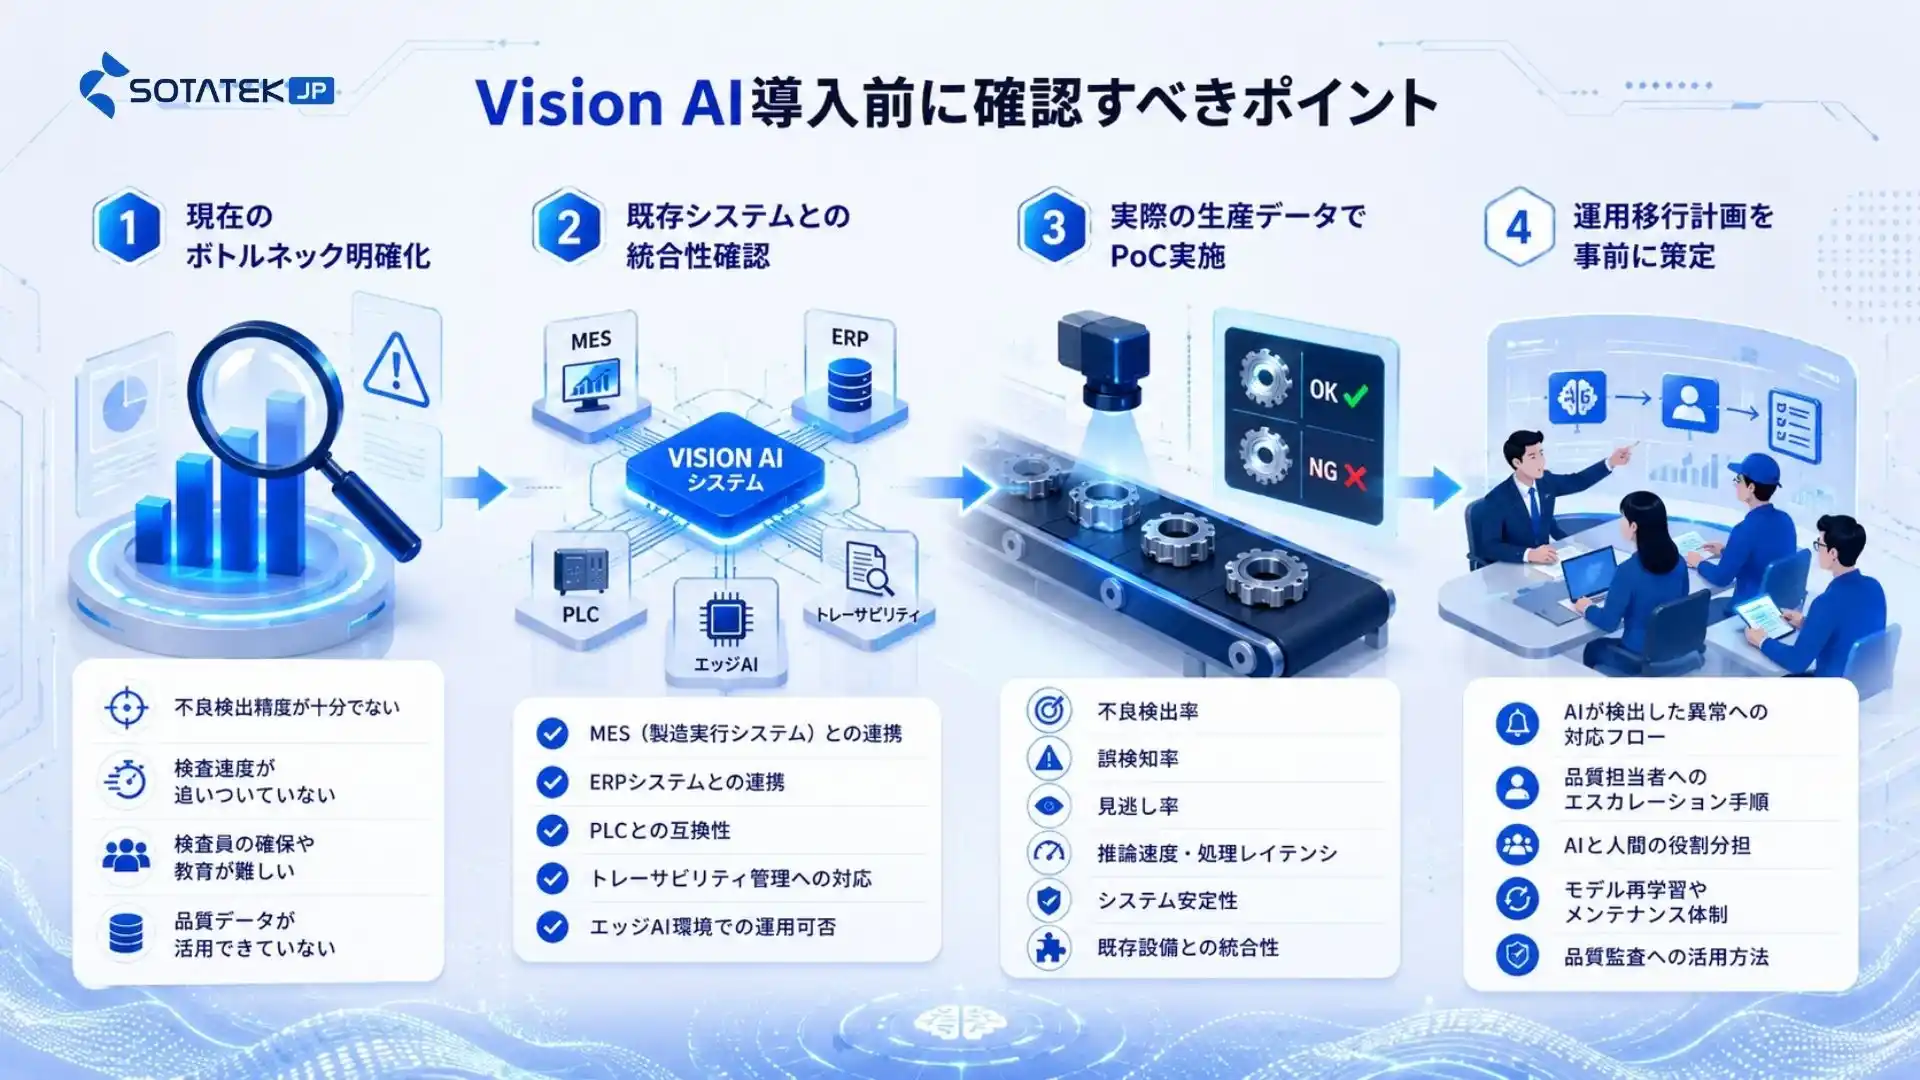
現在のボトルネック明確化
まずは、自社の品質管理プロセスにおける課題を整理することから始めましょう。
例えば、
- 不良検出精度が十分でない
- 検査工程が生産スループットの制約になっている
- 検査員の確保や教育が難しい
- 品質データが十分に蓄積・活用できていない
といった課題によって、最適な導入アプローチは異なります。
生産量に対して検査速度が追いつかない工場と、シフト間の判定ばらつきや品質データの信頼性に課題を抱える工場では、求められるシステム構成や評価指標も変わってきます。そのため、まずは「何を改善したいのか」を明確にすることが重要です。
既存システムとの統合性確認
Vision AI導入の成功は、既存の製造システムとどれだけスムーズに連携できるかに大きく左右されます。導入前には以下の項目を確認しましょう。
- MES(製造実行システム)との連携
- ERPシステムとの連携
- PLCとの互換性
- トレーサビリティ管理への対応
- エッジAI環境での運用可否
特に製造現場ではリアルタイム性が重要です。クラウド環境への依存度が高い場合、通信遅延やセキュリティ面の懸念が生じることがあります。そのため、現場でAI推論を実行するエッジAI構成が適しているケースも少なくありません。
実際の生産データでPoC実施
Vision AIの性能を正しく評価するためには、自社の製品や実際の生産環境を用いたPoCが不可欠です。
公開されているベンチマークデータで高い精度を示していても、自社特有の製品形状や不良パターン、照明条件、ライン速度などの影響により、実運用では期待通りの結果が得られない場合があります。
PoCを実施する際には、あらかじめ以下のような評価基準を設定しておくことが推奨されます。
- 不良検出率
- 誤検知率
- 見逃し率
- 推論速度・処理レイテンシ
- システム安定性
- 既存設備との統合性
明確なGo/No-Go基準を設定することで、導入判断の客観性を高めることができます。
運用移行計画を事前に策定
Vision AI導入は、単なるシステム導入プロジェクトではありません。品質管理の運用そのものを変革する取り組みとして捉えることが重要です。
導入前には、以下のような運用設計を明確にしておく必要があります。
- AIが検出した異常への対応フロー
- 品質担当者へのエスカレーション手順
- AIと人間の役割分担
- モデル再学習やメンテナンス体制
- 品質監査への活用方法
AIによる検査結果を最終的にどのように活用し、人間がどの段階で介在するのかを事前に定義しておくことで、現場への定着がスムーズになります。
実際に高い成果を上げている企業は、Vision AIを単なる検査ツールではなく、品質管理プロセス全体を最適化するための「運用変革」として位置付けています。
製造業向けSotaVisionソリューション
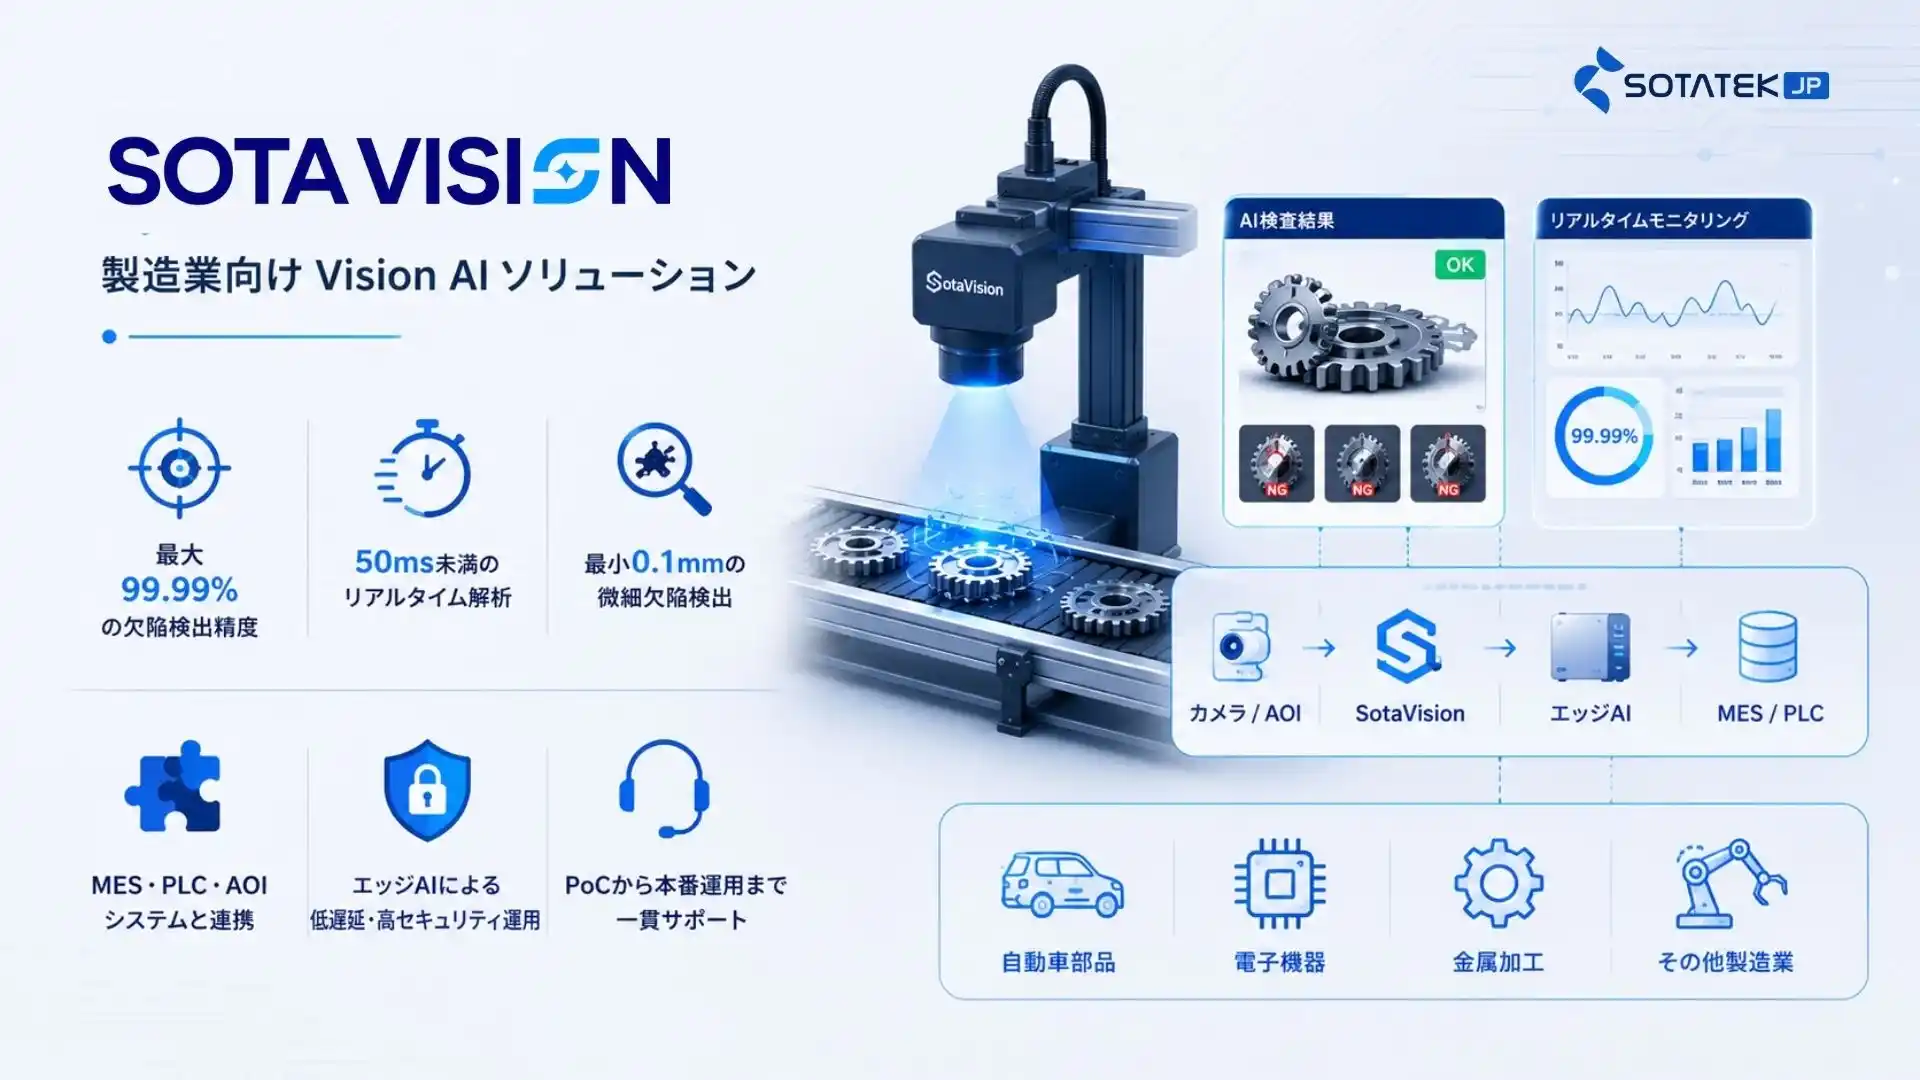
SotaVisionは、SotaTekが開発した製造業向けAI外観検査プラットフォームです。AIとコンピュータビジョン技術を活用し、目視検査の属人化や検査能力の限界といった課題を解決しながら、品質管理の標準化と生産効率の向上を支援します。
SotaVisionは、既存のカメラやAOI設備と連携しながら導入でき、MES・PLCなどの製造システムとの統合にも対応しています。リアルタイム処理やエッジAI環境をサポートしており、工場内で高速かつ安全にAI検査を実行できます。また、最小0.1mmの微細欠陥検出や50ms未満の高速推論を実現し、最大99.99%の検出精度で品質検査を自動化します。
さらに、PoC(概念実証)から本番導入、運用・改善までを一貫してサポートしており、自動車部品、電子機器、金属加工など幅広い製造業で活用可能です。品質の一貫性向上、検査工数削減、生産性向上を実現するVision AIソリューションとして、製造現場のDXを支援します。
主な特長
- AIによる高精度な外観検査・欠陥検出
- 最大99.99%の欠陥検出精度
- 50ms未満のリアルタイム画像解析
- 最小0.1mmの微細欠陥検出
- MES・PLC・AOIシステムとの連携
- エッジAIによる低遅延・高セキュリティ運用
- PoCから本番運用までの一貫サポート
よくある質問(FAQ)
Vision AIとは何ですか?
Vision AIとは、カメラやセンサーで取得した画像・映像をAIが解析し、欠陥検出や異常判定を自動で行う技術です。製造業では主に外観検査や品質管理の自動化に活用されています。
Vision AIはどの程度の精度で欠陥を検出できますか?
検出精度は製品の種類や不良パターン、学習データの品質によって異なりますが、先進的なVision AIシステムでは97〜99.5%の検出精度を達成するケースもあります。ただし、実際の生産環境では照明条件や製品のばらつきなどの影響を受けるため、自社環境でのPoC(概念実証)による評価が重要です。
Vision AIは既存の製造ラインに導入できますか?
多くの場合、既存設備を活用した導入が可能です。Vision AIシステムは、カメラやエッジデバイスを追加し、MES(製造実行システム)、ERP、PLCなどの既存システムと連携することで運用できます。導入方法は工場の設備構成によって異なるため、事前の現場調査と要件定義が重要です。
Vision AIは人間の検査員を完全に置き換えるのでしょうか?
必ずしもそうではありません。Vision AIは、人間による品質管理を支援・強化するための技術です。多くの工場では、AIが一次検査を行い、判断が難しいケースや重要な品質判断については人間が最終確認を行う「人とAIの協働モデル」が採用されています。
PoC(概念実証)にはどのくらいの期間が必要ですか?
対象製品や検査項目によって異なりますが、一般的には4〜12週間程度で実施されることが多くなっています。
PoCでは主に以下の項目を評価します。
- 不良検出率
- 誤検知率
- 見逃し率
- 推論速度
- システム安定性
- 既存設備との統合性
PoCの段階で明確な成功基準を設定することが重要です。
Vision AI導入によるROIはどのくらい期待できますか?
導入規模や対象工程によって異なりますが、AIを活用した品質管理システムでは、不良率の低減やリワーク削減、人件費の最適化などにより高い投資対効果が期待できます。
一部の調査では、
- 不良率最大50%削減
- 品質関連コスト最大30%削減
- 平均7〜8か月で投資回収
といった成果も報告されています。
クラウド型とエッジAI型の違いは何ですか?
クラウド型はデータをクラウドへ送信して処理を行う方式で、管理や拡張がしやすいというメリットがあります。一方、エッジAI型は工場内の端末やサーバー上でAI推論を実行するため、
- 低遅延
- ネットワーク障害の影響を受けにくい
- セキュリティ強化
といったメリットがあります。リアルタイム性が求められる製造現場では、エッジAIが採用されるケースも増えています。
Vision AIはどのような製造業で活用できますか?
Vision AIは幅広い製造業で活用されています。
主な導入分野としては、
- 自動車・自動車部品
- 電子機器・半導体
- 精密機械
- 食品・飲料
- 医療機器
- 金属加工・ダイカスト
などが挙げられます。外観検査だけでなく、異物検知や組立確認、ラベル検査、寸法測定などにも応用可能です。
SotaVisionはどのような課題に対応できますか?
SotaVisionは、製造現場の品質管理に関するさまざまな課題に対応しています。
例えば、
- 外観検査の自動化
- 欠陥検出精度の向上
- 検査員不足への対応
- 品質データの可視化
- MES・PLCとの連携
- 多拠点展開における品質基準の統一
などを支援します。お客様の製品や生産環境に合わせて最適なVision AIソリューションをご提案します。
まとめ
製造現場における品質管理の課題は、検査員個人の能力の問題ではありません。多くの工場において、検査員は現在の生産規模・製品バリエーション・スループット要件に対応するために設計されていない品質管理の仕組みの中で業務を続けています。
2030年には人手不足が約700万人規模に達するとされる日本において、品質管理をスケールさせる手段として「人を増やす」という選択肢はもはや持続可能ではありません。 Mizuho-rt
Vision AIは品質判断を「代替」するものではありません。人間では維持できない速度と一貫性で、定義された検査基準を適用するための技術です。品質管理の一貫性・スピード・コスト効率を同時に改善するVision AIは、日本の製造業が直面する構造的課題への実践的な解決策となります。
SotaTekでは、AI開発・コンピュータビジョン・産業システム統合に関する11年以上の実績を活かし、製造業向けのVision AIソリューション「SotaVision」を提供しています。品質管理の高度化や外観検査の自動化をご検討中の方は、ぜひお気軽にご相談ください。